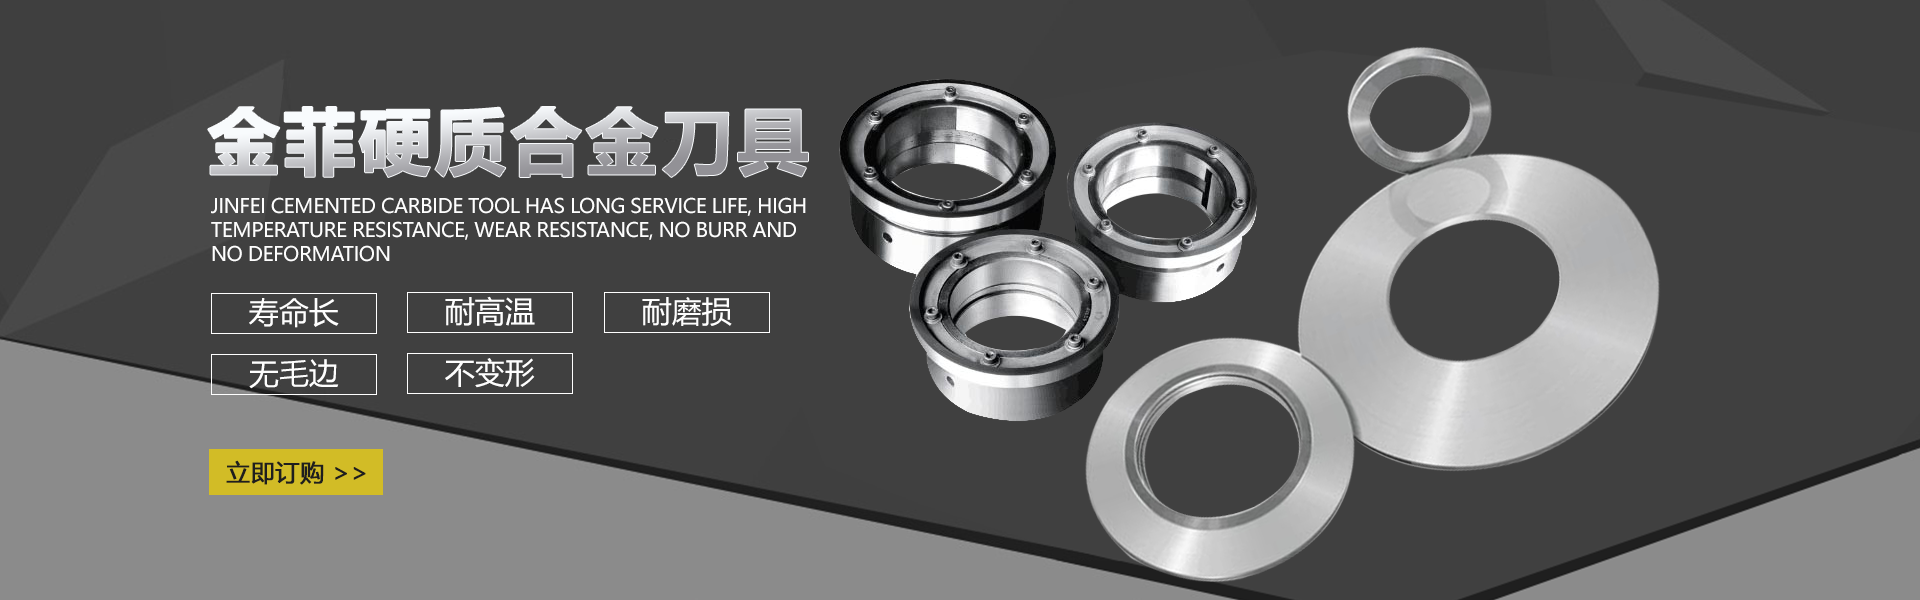
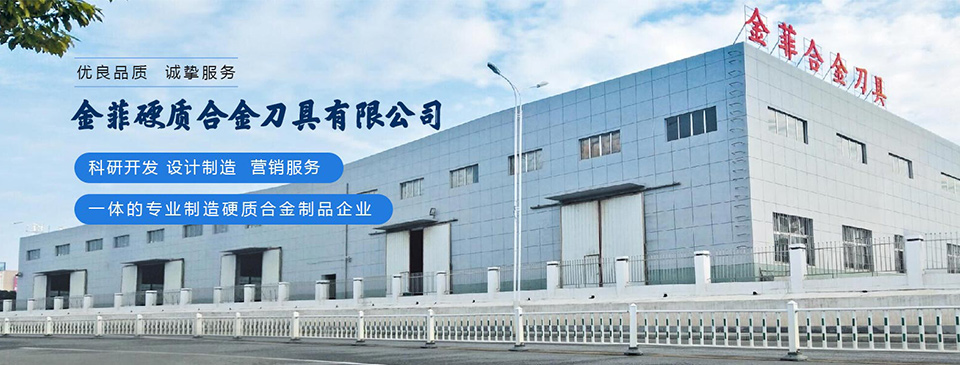
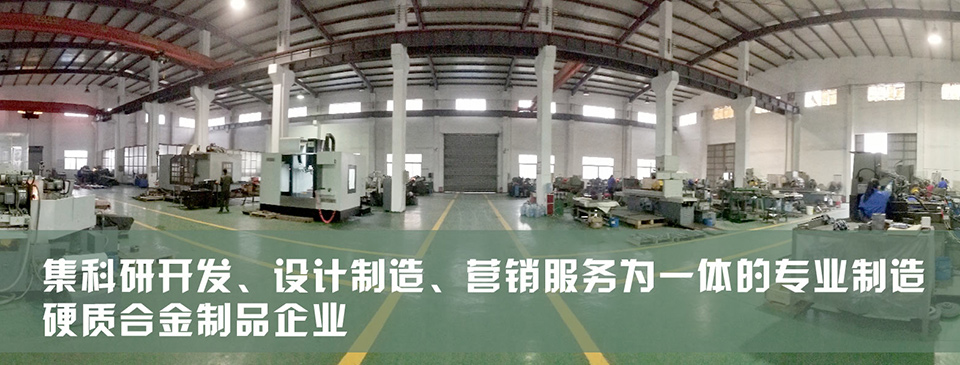
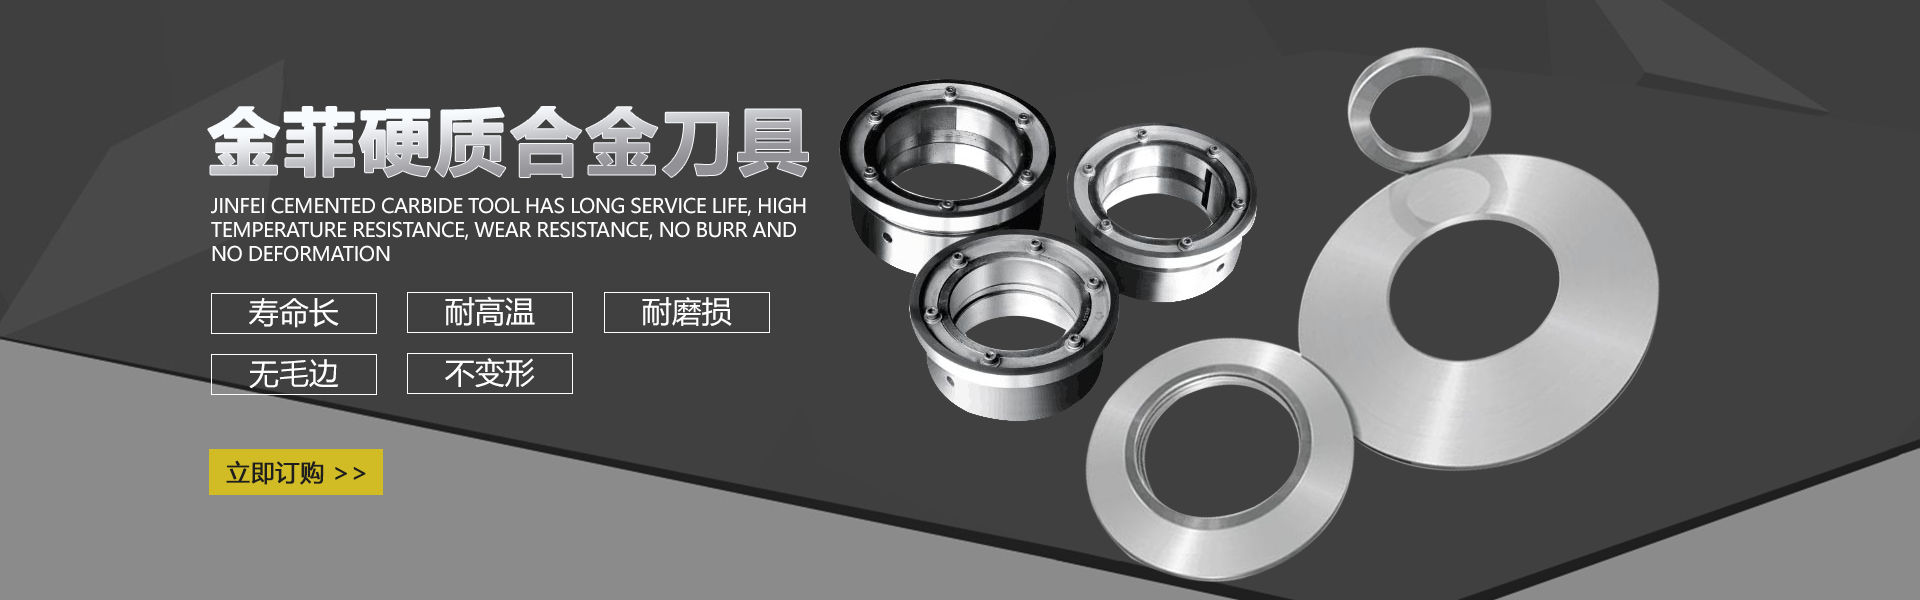
 供应信息


合金刀片与待加工材料的匹配性对切割效果具有显著影响。这种匹配主要体现在以下几个方面:
1.物理性能的适配:不同材料具有不同的硬度、韧性及导热性等物理特性,选择合适的合金刀片能够确保在切削过程中刀具和工件之间的相互作用达到佳状态。例如,对于高硬度的工件材料(如不锈钢或硬质合金),需要选择具有高耐磨性和足够强度的合金刀片;而对于热导率低的材质,则要求选用具有良好耐热性的刀刃以控制切削温度并减少磨损。
2.化学性能的兼容:除了机械作用外,化学反应也是导致工具磨损的重要因素之一。因此,选择与被加工资料的化学成分相匹配的刀锋可以减少因化学反应导致的粘着现象和其他形式的损耗。这有助于保持刃口的锋利度和延长使用寿命。
3.精度保证和提率:合适的配对不仅能提高加工的度还能提升整体的生产效能。当两者相匹配时,可以减小振动和不均匀受力的情况出现,从而保证了产品的尺寸精度以及表面光洁程度;同时也有助于降低能耗和提升生产效率。
4.安全性考虑:不当的搭配可能导致意外发生的风险增加,如断裂或者飞出碎片等安全问题,因此合理的选材也是保障生产安全的重要一环.。综上所述,合理选择和使用与被加工物料相适应的合金刀片是提高产品质量和生产效率的关键所在同时也是确保生产过程安全性和稳定性的重要措施之一。。


滚剪圆刀的研究方向主要集中在以下几个方面:
1.材料科学与工艺
研究不同材质对刀片性能的影响,例如选择高硬度、耐磨性好的合金钢(如高速钢和硬质合金)作为切割金属材料的。同时关注陶瓷等新型材料在特定环境下的应用潜力及其加工工艺的优化问题;探索热处理及表面涂层技术对提升刀具寿命的作用机制也是重要的一环。通过不断改进生产工艺以提高刀刃的硬度和韧性以及抗腐蚀能力。此外还要确保新型材料与现有设备的兼容性并降低生产成本以扩大市场应用范围。
2.结构与几何设计优化
针对不同应用场景和材料特性进行定制化设计包括确定合适的刃口角度与半径以实现更高的剪切效率和精度;分析直径大小对于线速度和切割力的影响,并根据实际需求调整转速以达到工作效能平衡状态考虑如何减小摩擦阻力提高运行平稳性和减少振动噪音等问题也非常关键。3.动力学分析与模拟技术运用:利用的计算机辅助设计软件对产品开展三维建模并进行动态受力分析和应力应变评估预测潜在失效模式从而指导优化设计过程;结合实验数据验证模型准确性不断迭代改进直至达到设计方案为实际生产制造提供可靠的理论依据和技术支撑.。总之,这些研究方向旨在不断提升产品的综合性能和竞争力以满足日益增长的多样化市场需求推动行业持续发展壮大!

滚剪圆刀作为金属加工中的关键切割工具,其性能直接决定了生产效率和产品质量。其性能主要体现在以下几个方面:
1.材料与制造工艺
滚剪圆刀多采用高碳工具钢、高速钢或硬质合金制成,通过精密热处理工艺(如真空淬火、深冷处理)实现高硬度(HRC58-62)与韧性的平衡。型号常搭配TiN、DLC等涂层技术,表面硬度可达HV3000以上,耐磨性提升3-5倍。刀刃径向跳动精度控制在0.005mm以内,确保切割稳定性。
2.切割性能表现
•精度控制:双圆刀对滚剪切时,间隙调整精度达0.01mm级,可实现±0.05mm的切口公差,断面粗糙度Ra≤3.2μm。
•效率优势:支持0.5-6mm厚度的不锈钢板连续剪切,线速度可达120m/min,较传统冲压效率提升40%以上。
•材料适应性:通过调整刃口角度(30°-85°)可加工碳钢、铝合金、钛合金等多种材料,特殊镀层版本可应对复合材料切割。
3.使用寿命与维护
圆刀在连续剪切1.2mm冷轧钢板时,刃口保持性达80-120km切割长度。采用模块化设计支持快速换刀,维护周期延长至800-1000工作小时。配套智能监测系统可实时预警刃口磨损,降低非计划停机风险。
4.技术创新趋势
当前行业正推进梯度材料刀具研发,通过纳米结构表层与韧性基体的结合,使抗崩刃能力提升50%。同时,集成物联网技术的智能圆刀可自动补偿热变形,在±30℃温差环境下仍保持±0.02mm切割精度。
在实际应用中,建议根据材料厚度(t)按1:100比例选择刀体直径,并保持剪切间隙为料厚的5-8%。例如加工2mm板材时,优先选用φ200mm刀具,间隙设定0.10-0.16mm。定期采用激光干涉仪检测刀具动平衡,可有效避免谐波振动导致的切口毛刺问题。通过科学选型与精细维护,滚剪圆刀的综合效能可提升30%以上,显著降低单件加工成本。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |